İsti daldırma sinkləmə polad kanalları necə qoruyur?
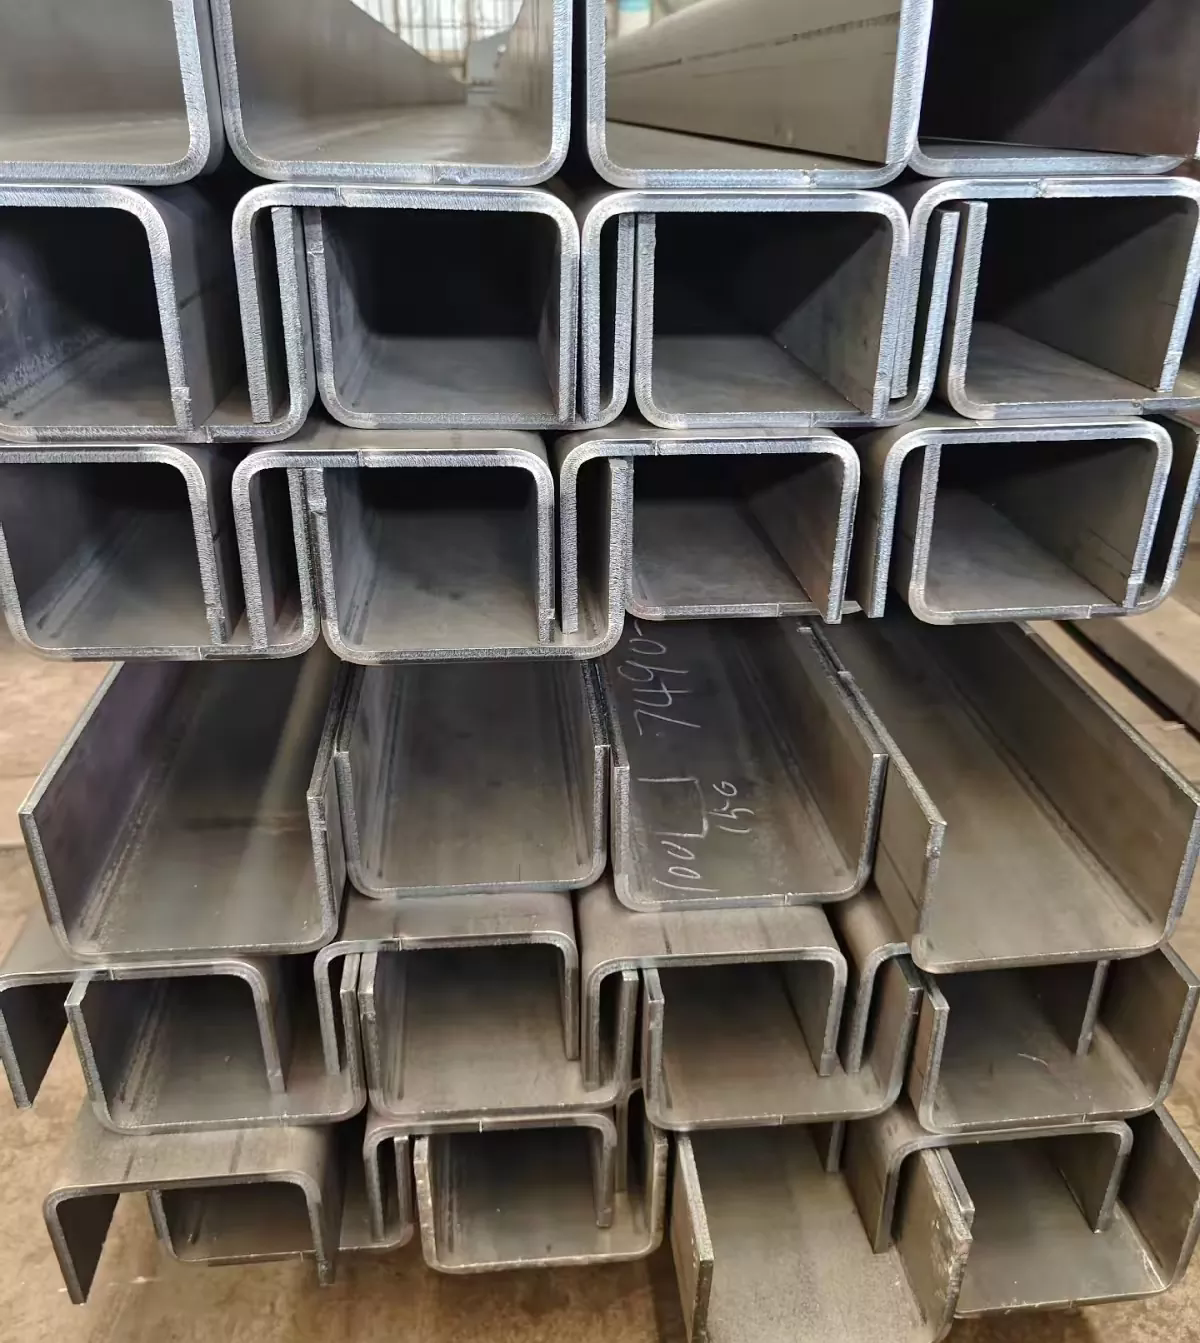
Polad kanallar müasir tikintidə ən çox yönlü və geniş istifadə olunan struktur komponentlərindən biridir. Tikinti çərçivələrindən və körpü dayaqlarından tutmuş sənaye platformalarına və ötürmə qüllələrinə qədər bu C formalı və ya U formalı bölmələr yük daşıyır, sabitliyi təmin edir və saysız-hesabsız strukturların əsasını təşkil edir. Bununla belə, poladın əsas zəifliyi var: nəm və oksigenə məruz qaldıqda korroziyaya məruz qalır. Korroziyanın illik qlobal dəyərinin 2,5 trilyon dollardan çox olduğu təxmin edilir və konstruktiv polad üçün korroziya vaxtından əvvəl nasazlığın, bahalı təmirin və təhlükəsizlik təhlükələrinin əsas səbəbidir. Burada isti daldırma sinkləmə şəkilə daxil olur.
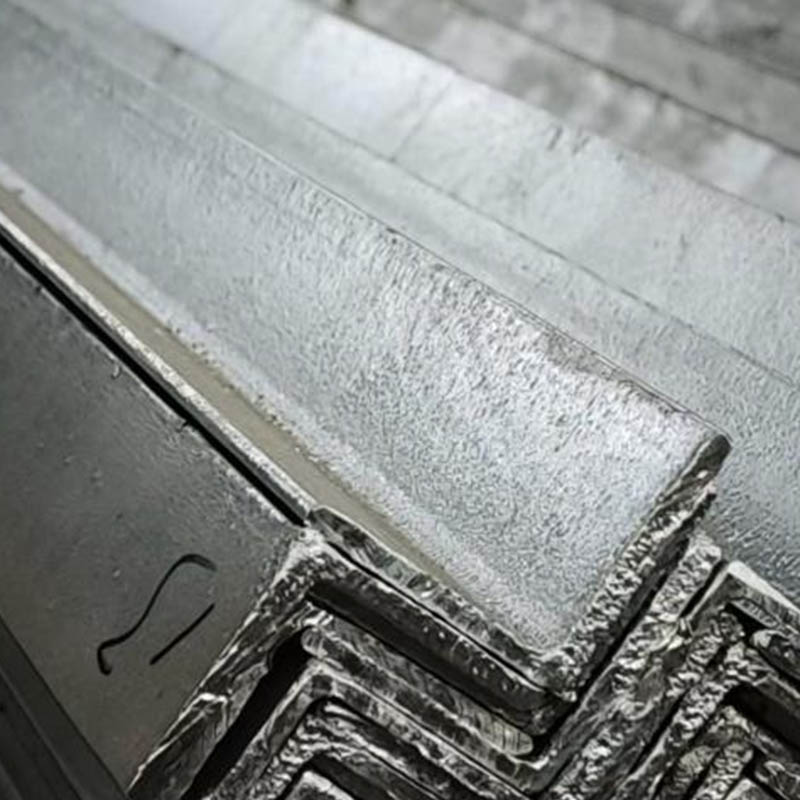
İsti daldırma sinkləmə qoruyucu sink örtüyü tətbiq edən metallurgiya prosesidirpolad kanallaronları ərinmiş sinkə batırmaqla. Boya və ya sadəcə səthə yapışan digər səth örtüklərindən fərqli olaraq, isti daldırma sinkləmə sink və polad arasında metallurgiya bağı yaradır və poladın səthinin ayrılmaz hissəsi olan bir sıra sink-dəmir ərintisi təbəqələri meydana gətirir. Bu örtük güclü, ikili təsirli qoruyucu mexanizm təmin edir. Birincisi, sink poladı aşındırıcı mühitdən möhürləyən fiziki bir maneə rolunu oynayır. İkincisi, örtük zədələnərsə, sink məruz qalmış poladdan qoruyur, kanalın struktur bütövlüyünü qorumaq üçün üstünlüklə korroziyaya uğrayır. Bu məqalə isti daldırma sinklənmənin polad kanalları necə qoruduğunu, prosesi, örtük xüsusiyyətlərini, performans xüsusiyyətlərini və sinklənmiş məhsulun xidmət müddətini təyin edən amilləri araşdıraraq hərtərəfli texniki təhlili təqdim edəcəkdir.

Mündəricat
- 1. İsti daldırma sinkləmə nədir və necə işləyir?
- 2. Qurbanların Mühafizəsi və Baryer Müdafiəsi Elmi
- 3. Sinklənmiş polad kanallar üçün örtük xüsusiyyətləri hansılardır?
- 4. İsti daldırma sinkləmə digər korroziyadan qorunma üsulları ilə necə müqayisə olunur?
- 5. Sinklənmiş polad kanalların xidmət müddətini hansı amillər müəyyənləşdirir?
- 6. Tez-tez verilən suallar (FAQ)
- 7. Nəticə
1. İsti daldırma sinkləmə nədir və necə işləyir?
İsti daldırma sinkləmə, təmizlənmiş poladın təxminən 450 ° C (840 ° F) temperaturda ərimiş sink banyosuna batırıldığı bir prosesdir. Proses yaxşı qurulmuşdur və 150 ildən artıqdır ki, istifadə olunur. O, ASTM A123 (konstruksiya polad üçün), ISO 1461 və EN ISO 1461 daxil olmaqla beynəlxalq standartlarla tənzimlənir. Proses sadə bir örtük tətbiqi deyil; bu, atom səviyyəsində poladla bağlanmış unikal, çox qatlı örtüklə nəticələnən metallurgiya reaksiyasıdır.
İsti daldırma sinkləmə prosesi səthin hazırlanması ilə başlayır ki, bu da örtükün müvəffəqiyyəti üçün vacibdir. Bütün yağ, yağ, kir və miqyasdan təmizləmək üçün polad kanallar hərtərəfli təmizlənməlidir. Təmizləmə prosesi adətən üç mərhələdən ibarətdir:
- Yağsızlaşdırma:Yağları və yağları çıxarmaq üçün polad isti qələvi həllə və ya həllediciyə batırılır.
- Turşulama:Polad dəyirman miqyasını və pası çıxarmaq üçün seyreltilmiş turşu məhluluna (adətən xlorid və ya sulfat turşusu) batırılır.
- Fluxing:Qalan oksidləri çıxarmaq və polad sink banyosuna girməzdən əvvəl oksidləşmənin qarşısını almaq üçün polad flux məhluluna (adətən sink ammonium xlorid) batırılır. Flux həmçinin sink və polad arasında metallurgiya reaksiyasını təşviq edir.
Səthin hazırlanmasından sonra polad kanal qurudulur və sonra ərimiş sink banyosuna batırılır. Hamamın temperaturu diqqətlə idarə olunur, adətən 445°C ilə 465°C arasındadır. Polad suya batırıldıqda, sink poladdakı dəmir ilə reaksiyaya girərək bir sıra sink-dəmir ərintisi təbəqələri meydana gətirir. Ən xarici təbəqə demək olar ki, saf sinkdən ibarətdir, daxili təbəqələr isə artan dəmir tərkibli intermetal birləşmələrdir. Kaplamanın qalınlığı poladın kimyası, vannanın temperaturu, daldırma müddəti və çəkilmə dərəcəsi də daxil olmaqla bir neçə faktordan asılıdır. Hamamdan çəkildikdən sonra kanal adətən havada və ya su ilə soyudulur. Nəticə sərt, aşınmaya davamlı və poladla metallurgik birləşmiş bir örtükdür. AtTianjin Shunchen Hongye Enterprise Management Co., Ltd.,fabrikimiz geniş çeşidli polad kanal ölçülərini və spesifikasiyalarını idarə etmək üçün nəzərdə tutulmuş ən müasir isti daldırma sinkləmə xəttini idarə edir.
2. Qurbanların Mühafizəsi və Baryer Müdafiəsi Elmi
İsti daldırma sinkləmə ilə təmin edilən korroziyadan qorunma iki fərqli mexanizmə əsaslanır: maneə mühafizəsi və qurban mühafizəsi. Bu mexanizmləri başa düşmək, sinklənmiş polad kanalların tələbkar mühitlərdə niyə bu qədər yaxşı performans göstərdiyini qiymətləndirmək üçün vacibdir.
Baryer qorunması:Sink örtüyü polad və aşındırıcı mühit arasında fiziki maneə rolunu oynayır. Kaplama bütöv olduğu müddətdə nəm, oksigen və digər aşındırıcı maddələrin polad səthə çatmasının qarşısını alır. Sinkin özü əksər atmosfer mühitlərində yüksək korroziyaya davamlıdır. Havaya məruz qaldıqda, sink sabit olan və altındakı sinki sonrakı korroziyadan qoruyan patina kimi tanınan sink oksidi və sink karbonatın nazik, yapışan təbəqəsi əmələ gətirir. Bu patina öz-özünə sağalır və tədricən onilliklər davam edə bilən qoruyucu bir maneə yaradır.
Qurban mühafizəsi:Bu, sinklənmənin unikal üstünlüyüdür. Sink poladdan daha elektrokimyəvi aktivdir (anodik). Kaplama zədələndikdə və polad məruz qaldıqda, bir elektrolitin (məsələn, nəm) iştirakı ilə bir qalvanik hüceyrə meydana gəlir. Sink anod rolunu oynayır və üstünlüklə korroziyaya məruz qalır, polad isə katod rolunu oynayır və korroziyadan qorunur. Bu o deməkdir ki, örtük cızılmış və ya kəsilmiş olsa belə, zədələnmiş ərazinin ətrafındakı polad hələ də qorunur. Sink istehlak olunana qədər özünü qurban verməyə davam edəcəkdir. Bu, örtük pozulduqda tamamilə sıradan çıxan boya kimi yalnız maneəli örtüklər üzərində mühüm üstünlükdür.
Aşağıdakı cədvəl iki qorunma mexanizmini ümumiləşdirir:
| Qoruma Mexanizmi | Necə işləyir | Üstünlük | Məhdudiyyət |
| Baryer Mühafizəsi | Sink örtüyü poladı ətraf mühitdən fiziki olaraq möhürləyir. | Kaplama bütöv olduğu müddətcə korroziyanın qarşısını alır. | Kaplama zədələndikdə uğursuz olur. |
| Qurban mühafizəsi | Sink açıq poladı qorumaq üçün üstünlüklə korroziyaya məruz qalır. | Kaplama zədələnsə belə poladı qoruyur. | Zamanla sink istehlak edir; yalnız müəyyən məsafədə təsirli olur. |
Bu iki mexanizmin birləşməsi isti daldırma sinklənməni bu qədər effektiv edir. Şlaqbaum mühafizəsi zərər olmadıqda uzunmüddətli qoruma təmin edir, qurbanlıq mühafizə isə zədələnmə zamanı təhlükəsizlik şəbəkəsini təmin edir. Bu, daşınma və quraşdırma zamanı işlənən polad kanallar üçün xüsusilə vacibdir, çünki onların səthi zədələnməsi ehtimalı var. Shunchen-də sinklənmiş polad kanallarımızın performansı ilə bağlı geniş sahə tədqiqatları apardıq və nəticələr ardıcıl olaraq göstərir ki, onlar hətta sərt mühitlərdə belə onilliklər ərzində etibarlı qorunma təmin edir.
3. Sinklənmiş polad kanallar üçün örtük xüsusiyyətləri hansılardır?
İsti daldırma sinklənmiş örtüyün performansı onun qalınlığı, yapışması və vahidliyi ilə müəyyən edilir. Bu xüsusiyyətlər müxtəlif material qalınlıqları üçün örtük kütləsi və qalınlığı üçün tələbləri təmin edən beynəlxalq standartlarda müəyyən edilmişdir. Polad kanalların isti daldırma sinklənməsi üçün ən çox istifadə edilən standartlar ASTM A123 (konstruksiya polad məhsulları üçün) və ISO 1461-dir. Bu standartlar müxtəlif polad qalınlıq diapazonları üçün minimum örtük qalınlığını müəyyən edir. Kaplamanın qalınlığı adətən mikrometrlərlə (µm) və ya kvadrat fut üçün unsiya ilə (oz/ft²) ölçülür.
Aşağıdakı cədvəl ASTM A123-ə uyğun olaraq isti daldırma sinklənmiş polad kanallar üçün minimum örtük tələblərini təqdim edir:
| Polad Qalınlığı (mm) | Minimum örtük qalınlığı (µm) | Minimum örtük kütləsi (g/m²) | Tipik Tətbiq |
| ≥ 6,0 mm | 85 µm | 610 q/m² | Ağır konstruktiv kanallar, körpü kəmərləri |
| 3.0 - 6.0 mm | 70 µm | 505 q/m² | Tikinti çərçivələri, sənaye platformaları |
| 1,5 - 3,0 mm | 55 µm | 395 q/m² | Yüngül struktur kanalları, dayaqlar |
| < 1,5 mm | 45 µm | 325 q/m² | Struktur olmayan kanallar, trim |
Kaplama qalınlığı bütün kanal boyunca vahid deyil. Poladın həndəsəsi və çəkilmə zamanı ərimiş sinkin axını səbəbindən örtük adətən kənarlarda və künclərdə daha qalın olur. Düz səthlərdə örtük daha incə ola bilər. Standartlar bunu orta örtük qalınlığını və minimum yerli qalınlığı təyin etməklə hesablayır. Orta örtük qalınlığı müəyyən edilmiş minimuma uyğun olmalıdır və yerli qalınlıq minimum orta qalınlığın müəyyən bir faizindən (adətən 80%) aşağı düşməməlidir.
Qalınlığa əlavə olaraq, örtük də polad substrata yaxşı yapışmalıdır. Zəif yapışma örtüyün soyulması və ya soyulması ilə nəticələnə bilər ki, bu da həm maneəni, həm də zərərli mühafizəni pozur. Uyğunluq əyilmə testi və ya çisel testi ilə qiymətləndirilir. Polad əyildikdə və ya vurulduqda örtük soyulmamalı və soyulmamalıdır.
Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-də fabrikimiz isti daldırma sinkləmə üçün ən ciddi beynəlxalq standartlara riayət edir. Biz bütün polad kanallarımızda vahid, yapışqan örtük təmin edən xüsusi prosesdən istifadə edirik. Biz həmçinin hər bir sifarişlə örtüyün qalınlığını, kütləsini və hər bir partiya üçün yapışmasını sənədləşdirən sınaq sertifikatları təqdim edirik. Keyfiyyətə olan bu öhdəlik sinklənmiş polad kanallarımızın müştərilərimiz üçün etibarlı, uzunmüddətli korroziyadan qorunmasını təmin edir.
4. İsti daldırma sinkləmə digər korroziyadan qorunma üsulları ilə necə müqayisə olunur?
İsti daldırma sinkləmə polad kanalları korroziyadan qorumaq üçün yeganə üsul deyil. Digər ümumi üsullara rəngləmə, toz boyama, elektrokaplama və havaya davamlı poladdan (məsələn, Korten poladı) istifadə daxildir. Hər bir metodun öz üstünlükləri və mənfi cəhətləri var və metodun seçimi tətbiqdən, ətraf mühit şəraitindən və istənilən xidmət müddətindən asılıdır.
Rəsm:Boyama polad kanalları qorumaq üçün ümumi və sərfəli bir üsuldur. Bununla belə, boya yalnız maneə törədən bir örtükdür. Boya cızılıb və ya zədələnirsə, polad açıq qalır və korroziyaya başlayacaq. Korroziya boya filminin altına yayılaraq onun qabarmasına və soyulmasına səbəb olacaq. Boya həmçinin müntəzəm baxım tələb edir, adətən hər 5-10 ildən bir yenidən rəngləmə tələb olunur. İsti daldırma sinkləmə, əksinə, həm maneə, həm də fədakar qoruma təmin edir və bir çox mühitdə 50 ildən çox ola bilən texniki xidmət müddətinə malikdir.
Toz Boya:Toz örtük elektrostatik olaraq tətbiq olunan və sonra istilik altında müalicə olunan davamlı, cəlbedici bir örtükdür. O, yaxşı maneə qorunmasını təmin edir və geniş rəng diapazonunda mövcuddur. Bununla belə, boya kimi, qurbanlıq qorunma təmin etmir. Zərbə və aşınma nəticəsində zədələnməyə də həssasdır. Toz örtük tez-tez həm korroziyadan qorunma, həm də estetik cəhətdən xoş bir bitirmə təmin etmək üçün sinkləmə (dupleks örtük kimi tanınan proses) üzərində üst örtük kimi istifadə olunur.
Elektrokaplama:Elektrokaplama, poladın üzərinə nazik bir sink və ya başqa metal qatı qoymaq üçün elektrik cərəyanından istifadə edən bir prosesdir. Kaplama adətən isti daldırma sinkləmə ilə əldə ediləndən (adətən 5-15 µm) daha incədir və eyni metallurgiya bağı yaratmır. Elektrolizlə örtülmüş örtüklər daxili tətbiqlər üçün və ya astar kimi istifadə üçün uyğundur, lakin açıq və ya sərt mühitlər üçün tövsiyə edilmir.
Dəyişən polad:Korten kimi havaya davamlı polad, atmosferə məruz qaldıqda qoruyucu pas təbəqəsi (patina) əmələ gətirən yüksək güclü, aşağı ərintili poladdır. Bu patina sonrakı korroziyaya maneə rolunu oynayır. Bununla belə, patina bütün mühitlərdə düzgün formalaşmaya bilər və axıntı ilə ləkələnə bilər. Dəyişən polad örtük deyil; fərqli bir materialdır və standart karbon poladdan daha bahalıdır.
Aşağıdakı cədvəldə bu metodların performans və xərc xüsusiyyətləri müqayisə edilir:
| Metod | Qoruma Mexanizmi | Tipik xidmət müddəti (açıq havada) | Baxım tələbi | Nisbi xərc |
| İsti Daldırma Galvanizləmə | Baryer + Qurban | 50+ il | Aşağı (yalnız yoxlama) | Orta |
| Rəsm | Yalnız maneə | 5-10 il | Yüksək (yenidən rəngləmə) | Aşağı |
| Toz Boya | Yalnız maneə | 10-15 il | Orta | Orta |
| Elektrokaplama | Yalnız maneə | 2-5 il | Orta | Aşağı |
| Dəyişən Polad | Baryer (patina) | 30-50 il | Aşağı | Yüksək |
Cədvəldə göstərildiyi kimi, isti daldırma sinkləmə uzun xidmət müddəti, aşağı texniki xidmət və effektiv qorunmanın ən yaxşı birləşməsini təklif edir. Buna görə körpülər, ötürücü qüllələr və sənaye strukturları kimi tələbkar tətbiqlərdə polad kanalları qorumaq üçün üstünlük verilən üsuldur. Shunchen-də biz müştərilərimizə ən tələbkar spesifikasiyalara cavab verən yüksək keyfiyyətli isti daldırma sinklənmiş polad kanallar təqdim etməyə sadiqik.
5. Sinklənmiş polad kanalların xidmət müddətini hansı amillər müəyyənləşdirir?
İsti daldırma sinklənmiş polad kanalın xidmət müddəti sink örtüyünün korroziyaya uğrama sürəti ilə müəyyən edilir. Sinkin korroziya dərəcəsi onun məruz qaldığı mühitdən asılıdır. Ümumiyyətlə, örtüyün xidmət müddəti onun qalınlığı ilə düz mütənasibdir və ətraf mühitin korroziya dərəcəsi ilə tərs mütənasibdir. Aşağıdakı amillər xidmət müddətini təyin edən ən vacib amillərdir:
- Kaplama Qalınlığı:Daha qalın bir örtük daha uzun xidmət müddətini təmin edir. Əlaqə təxminən xəttidir. Məsələn, 85 µm-lik bir örtük eyni mühitdə 45 µm-lik bir örtükdən təxminən iki dəfə uzun sürəcək.
- Atmosfer şəraiti:Ən mühüm ekoloji amil atmosferin korrozivliyidir. Korrozivlik rütubət, kükürd dioksidi, xloridlər (duz spreyindən) və digər çirkləndiricilərin səviyyələri ilə müəyyən edilir. Mühitlər C1 (çox aşağı korroziyalılıq, məsələn, quru qapalı) ilə C5 (çox yüksək korrozivlik, məsələn, sahil və ya sənaye) kimi təsnif edilir.
- Temperatur:Sinkin korroziya dərəcəsi temperaturla artır. Bununla belə, təsir polad üçün olduğu qədər açıq deyil. Əksər atmosfer mühitlərində temperatur əsas amil deyil.
- Nəmlik vaxtı:Səthin nəm qaldığı müddət kritik bir amildir. Səth nə qədər uzun müddət nəm qalırsa, korroziya dərəcəsi bir o qədər yüksəkdir. Buna görə rütubətli qalan sığınacaqlar tez quruyan açıq ərazilərə nisbətən daha korroziyalıdır.
- Ətraf mühitin pH:Sink 6-12 pH diapazonunda korroziyaya davamlıdır. Bu diapazondan kənarda korroziya dərəcəsi artır. Turşu mühitlər (pH < 6) və güclü qələvi mühitlər (pH > 12) sink örtüyünə hücum edə bilər.
Sinklənmiş polad kanalın xidmət müddəti aşağıdakı düsturla hesablana bilər:
Xidmət müddəti (illər) = Kaplama qalınlığı (µm) / Korroziya dərəcəsi (µm/il)
Korroziya dərəcəsi ətraf mühitlə müəyyən edilir və dərc edilmiş cədvəllərdən, məsələn, ISO 9223-də olan cədvəllərdən əldə edilə bilər. Məsələn, şəhər mühitində (C3) sinkin korroziya dərəcəsi təxminən 1,5 µm/il təşkil edir. Beləliklə, 85 µm örtük təxminən 57 il xidmət müddətini təmin edəcəkdir. Sahil mühitində (C5) korroziya dərəcəsi təqribən 4,0 µm/il təşkil edir, beləliklə, eyni örtük təxminən 21 il xidmət müddətini təmin edər.
Aşağıdakı cədvəldə müxtəlif mühitlər üçün tipik korroziya dərəcələri və təxmin edilən xidmət müddətləri təqdim olunur:
| Ətraf mühit (korrozivlik kateqoriyası) | Korroziya dərəcəsi (µm/il) | 85 µm örtük üçün təxmini xidmət müddəti |
| C1 (Çox Aşağı - Quru Daxili) | < 0.1 | > 100 il |
| C2 (Aşağı - Kənd) | 0,1 - 0,7 | 60-100 il |
| C3 (Orta - Şəhər) | 0,7 - 2,0 | 40-80 yaş |
| C4 (Yüksək - Sənaye) | 2,0 - 4,0 | 20-40 yaş |
| C5 (Çox yüksək - Sahil/Dəniz) | 4,0 - 8,0 | 10-20 il |
Shunchen-də müştərilərimizə müxtəlif mühitlərdə sinklənmiş polad kanallarımızın gözlənilən xidmət müddəti haqqında ətraflı məlumat təqdim edirik. Biz həmçinin hər bir layihənin spesifik tələblərinə cavab verən bir sıra örtük qalınlığı təklif edirik. Texniki komandamız tətbiqiniz üçün uyğun örtük qalınlığının seçilməsində kömək edə bilər.
6. Tez-tez verilən suallar (FAQ)
Sual 1: İsti daldırma sinkləmə prosesi nə qədər vaxt aparır?
Cavab: İsti daldırma sinkləmə prosesinin özü polad kanalın ölçüsündən və qalınlığından asılı olaraq təxminən 5-15 dəqiqə çəkir. Bununla belə, bütün proses, o cümlədən səthin hazırlanması (yağdan təmizlənmə, duzlama və fluxing), qurutma, suya batırma və soyutma bir neçə saat çəkir. Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-də fabrikimiz böyük həcmdə polad kanalları səmərəli idarə etməyə imkan verən yüksək tutumlu istehsal xəttinə malikdir.
Sual 2: Sinklənmiş polad kanallar qaynaq edilə bilərmi?
Cavab: Bəli, sinklənmiş polad kanallar qaynaq edilə bilər. Bununla belə, qaynaq prosesi istilikdən təsirlənən zonada sink örtüyünə zərər verəcək, poladın korroziyaya məruz qalmasına səbəb olacaqdır. Korroziyadan qorunmanı bərpa etmək üçün qaynaqlanmış sahə sinklə zəngin boya və ya isti sinklənmiş təmir çubuğu ilə təmir edilməlidir. Fabrikamız qaynaqlanmış sinklənmiş polad kanalları təmin edir və tətbiqiniz üçün uyğun təmir üsulunu tövsiyə edə bilər.
Sual 3: İsti daldırma sinkləmə ilə elektrogalvanizasiya arasında fərq nədir?
Cavab: İsti daldırma sinkləmə poladın ərimiş sinkə batırılmasını nəzərdə tutur ki, bu da metallurgiya bağı və 45-85 µm və ya daha çox örtük qalınlığı yaradır. Elektrogalvanizasiya poladda nazik bir sink təbəqəsi (adətən 5-15 µm) çökdürmək üçün elektrik cərəyanından istifadə edir. İsti daldırma sinkləmə üstün korroziyadan qorunma təmin edir və açıq hava və sərt mühitlər üçün uyğundur. Elektrogalvanizləmə daxili tətbiqlər üçün uyğundur və tez-tez rəngləmə üçün astar kimi istifadə olunur.
Sual 4: Sinklənmiş polad kanalın üzərindəki sink örtüyü onun möhkəmliyinə təsir edirmi?
Cavab: Sink örtüyü polad kanalın struktur gücünə təsir göstərmir. Kaplama polad formalaşdıqdan və hazırlandıqdan sonra tətbiq olunur. Sinkləmə prosesinin istiliyi poladın mexaniki xüsusiyyətlərini dəyişdirmək üçün kifayət qədər yüksək deyil. Bununla belə, sinkləmə prosesi örtük qalınlığının əlavə edilməsi səbəbindən kanalın ölçülərində kiçik dəyişikliklərə səbəb ola bilər, lakin bu, adətən əhəmiyyətsizdir.
Sual 5: Sinklənmiş polad kanalları digər metallarla təmasda istifadə etmək olarmı?
Cavab: Sinklənmiş polad kanallar digər metalların əksəriyyəti ilə təmasda istifadə edilə bilər. Bununla belə, nəmin olması halında, sink örtüyü ilə mis və ya paslanmayan polad kimi daha nəcib metallar arasında qalvanik reaksiya baş verə bilər. Bu hallarda sink üstünlüklə korroziyaya uğrayacaq. Bunun qarşısını almaq üçün sinklənmiş polad və digər metal arasında izolyasiya edən bir maneə (məsələn, plastik yuyucu və ya boyalı səth) istifadə edilməlidir. Fabrikimiz sinklənmiş polad kanalların digər materiallarla uyğunluğu ilə bağlı məsləhətlər verə bilər.
7. Nəticə
İsti daldırma sinkləmə polad kanalları korroziyadan qorumaq üçün ən təsirli və geniş istifadə olunan üsuldur. Onun ikili təsirli mühafizə mexanizmi – maneə qorunması və qurban mühafizəsi – geniş mühitlərdə uzunmüddətli, texniki xidmət tələb olunmayan performans təmin edir. Sink və polad arasındakı metallurgiya əlaqəsi, örtükün kanalın ayrılmaz hissəsi olmasını təmin edir, davamlılığı və zədələrə qarşı müqaviməti təmin edir. Sinklənmiş polad kanalın xidmət müddəti örtük qalınlığı və ətraf mühitin korroziyası ilə müəyyən edilir və 20 ildən 100 ildən çox ola bilər. Struktur mühəndisləri, podratçılar və aktiv sahibləri üçün isti daldırma sinklənmiş polad kanallar performans, dayanıqlıq və sərfəliliyin ən yaxşı birləşməsini təklif edir.
Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-də biz müştərilərimizə ən tələbkar spesifikasiyalara cavab verən yüksək keyfiyyətli isti daldırma sinklənmiş polad kanallar təqdim etməyə çalışırıq. İstehsal etdiyimiz hər bir kanalın etibarlı, uzunmüddətli korroziyadan qorunmasını təmin etmək üçün zavodumuz qabaqcıl sinkləmə texnologiyasından və ciddi keyfiyyətə nəzarətdən istifadə edir. Biz müxtəlif tətbiqlərə və mühitlərə uyğun olaraq geniş kanal ölçüləri və örtük qalınlıqları təklif edirik. Texniki komandamız layihəniz üçün uyğun məhsulun seçilməsində köməklik göstərməyə hazırdır.
Əlaqə Tianjin Shunchen Hongye Enterprise Management Co., Ltd.isti daldırma sinklənmiş polad kanallarımız və onların struktur aktivlərinizi necə qoruya biləcəyi haqqında daha çox məlumat əldə etmək üçün bu gün.
Əlaqədar Xəbərlər
- Z Bölmə Polad İstehsalında Soyuq Formalaşdırma Nə Rol Oynayir?
- T-formalı poladı bucaqlı poladla müqayisə edərkən hansı struktur fərqləri vacibdir?
- İsti haddelenmiş və qaynaqlanmış T-formalı polad profillər istehsal və performans baxımından necə fərqlənir?
- Niyə səkkizbucaqlı polad bir çox sənaye üçün əsas materialdır?
- Polad kanallar üçün ümumi uzunluqlar hansılardır?
- Angle Steel-i sənaye zavoduna qulluq üçün əsas material edən nədir?
Mənə bir mesaj buraxın



Xəbər Tövsiyələri